1802
El primer arco eléctrico
El físico ruso Vasili Petrov obtuvo en 1802 un arco eléctrico continuo, lo describió en 1803 y propuso usarlo para fundir metales. Es el origen de toda la soldadura por arco.
Fuente: Wikipedia: Vasily Petrov
Datos de interés y curiosidades sobre la soldadura y el corte de metales.
Documentos para consultar en pantalla. Si necesita una copia, solicítela y se la enviamos.
1802
El físico ruso Vasili Petrov obtuvo en 1802 un arco eléctrico continuo, lo describió en 1803 y propuso usarlo para fundir metales. Es el origen de toda la soldadura por arco.
Fuente: Wikipedia: Vasily Petrov
1885
Nikolái Benardos presentó en París en 1881 la soldadura por arco con electrodo de carbono, desarrollada junto con Stanisław Olszewski y conocida como «Elektrogefest». Se patentó en Francia en 1885 y en Estados Unidos en 1887.
Fuente: Wikipedia: Stanisław Olszewski
1895
El químico alemán Hans Goldschmidt patentó en 1895 la reacción aluminotérmica: óxido de hierro y aluminio en polvo que arden y dan hierro fundido. En 1899 se usó por primera vez para soldar las vías del tranvía de Essen, y aún hoy se sueldan así carriles de ferrocarril.
Fuente: Wikipedia: Thermite
1903
Los ingenieros franceses Edmond Fouché y Charles Picard desarrollaron en 1903 la soldadura con oxígeno y acetileno. Su llama supera los 3.000 °C, la más caliente de los gases combustibles habituales.
1907
El ingeniero sueco Oscar Kjellberg patentó en 1907 el electrodo revestido. Al fundirse, el revestimiento forma gases y escoria que protegen el metal del aire: es la base de la soldadura manual por arco.
Fuente: Wikipedia: Oscar Kjellberg
1932
El metalúrgico soviético Konstantín Jrénov desarrolló en 1932 electrodos para soldar bajo el agua y los probó con éxito en el mar Negro. Fue la primera aplicación práctica de la soldadura submarina.
Fuente: Wikipedia: Konstantin Khrenov
Años 40
A principios de los años 40, Russell Meredith, de Northrop Aircraft, desarrolló el proceso «Heliarc»: un arco con electrodo de tungsteno protegido con helio. Lo necesitaban para soldar el magnesio de un avión experimental. Es el origen del TIG.
1948
La soldadura con hilo continuo y gas protector (MIG) se desarrolló en 1948 en el Battelle Memorial Institute, en Estados Unidos. Al principio se usaba sobre todo para el aluminio y otros metales no férreos.
Fuente: Wikipedia: Gas metal arc welding
2.710
Entre 1941 y 1945 los astilleros de Estados Unidos construyeron 2.710 buques Liberty, en gran parte soldados en lugar de remachados, lo que permitió fabricarlos en semanas. Algunos sufrieron fracturas frágiles con el frío; la causa principal fue un acero que se volvía frágil a baja temperatura.
Fuente: Wikipedia: Liberty ship
1943
El 16 de enero de 1943 el petrolero Schenectady, de casco soldado y recién terminado, se partió en dos mientras estaba amarrado en el astillero de Portland (Oregón), con el aire bajo cero. Es uno de los casos más citados de fractura frágil.
Fuente: TWI: Schenectady T2 tanker
Años 50
A mediados de los años 50, Robert Gage, de Union Carbide, estrechó un arco de soldadura para concentrar su energía. Así nació el arco de plasma, patentado en 1957, que se aplicó al corte y a la soldadura.
1969
En octubre de 1969, a bordo del Soyuz 6, los cosmonautas Gueorgui Shonin y Valeri Kubásov soldaron por primera vez en el espacio con el aparato automático «Vulkan», del Instituto Paton de Kiev. Probaron tres procesos; el haz de electrones dio el mejor resultado.
Fuente: Wikipedia: Soyuz 6
1991
La soldadura por fricción-agitación (FSW) se inventó en 1991 en TWI, en Cambridge (Reino Unido), obra de Wayne Thomas y su equipo. Una herramienta giratoria calienta y remueve el metal hasta unirlo sin llegar a fundirlo.
2,5 millones
La Torre Eiffel (1889) se montó sin una sola soldadura: sus 18.038 piezas de hierro pudelado se unieron con unos 2,5 millones de remaches.
1.600 años
El pilar de hierro de Delhi tiene unos 1.600 años, unos 7 m de alto y unas 6 toneladas. Se hizo uniendo a martillo bloques de hierro al rojo (soldadura por forja) y apenas se ha oxidado, gracias sobre todo al fósforo de su hierro.
Edad del Bronce
Las soldaduras más antiguas que se conocen son pequeñas cajas de oro de la Edad del Bronce, hechas presionando láminas superpuestas. El oro es tan blando que se une casi sin calor.
Fuente: Wikipedia: Welding
≈ 6.000 °C
Un arco de soldadura alcanza hasta unos 6.000 °C en su zona más caliente. El arco de plasma, mucho más concentrado, puede superar los 20.000 °C. Las cifras varían según la zona del arco y el método de medida.
Fuente: National University of Singapore (arco) y Wikipedia: Plasma arc welding
En el vacío
En el vacío del espacio, dos superficies metálicas muy limpias pueden quedar unidas sin calor: es la soldadura en frío. Por eso los ingenieros de satélites la tienen en cuenta al diseñar mecanismos.
Fuente: NASA Technical Reports Server
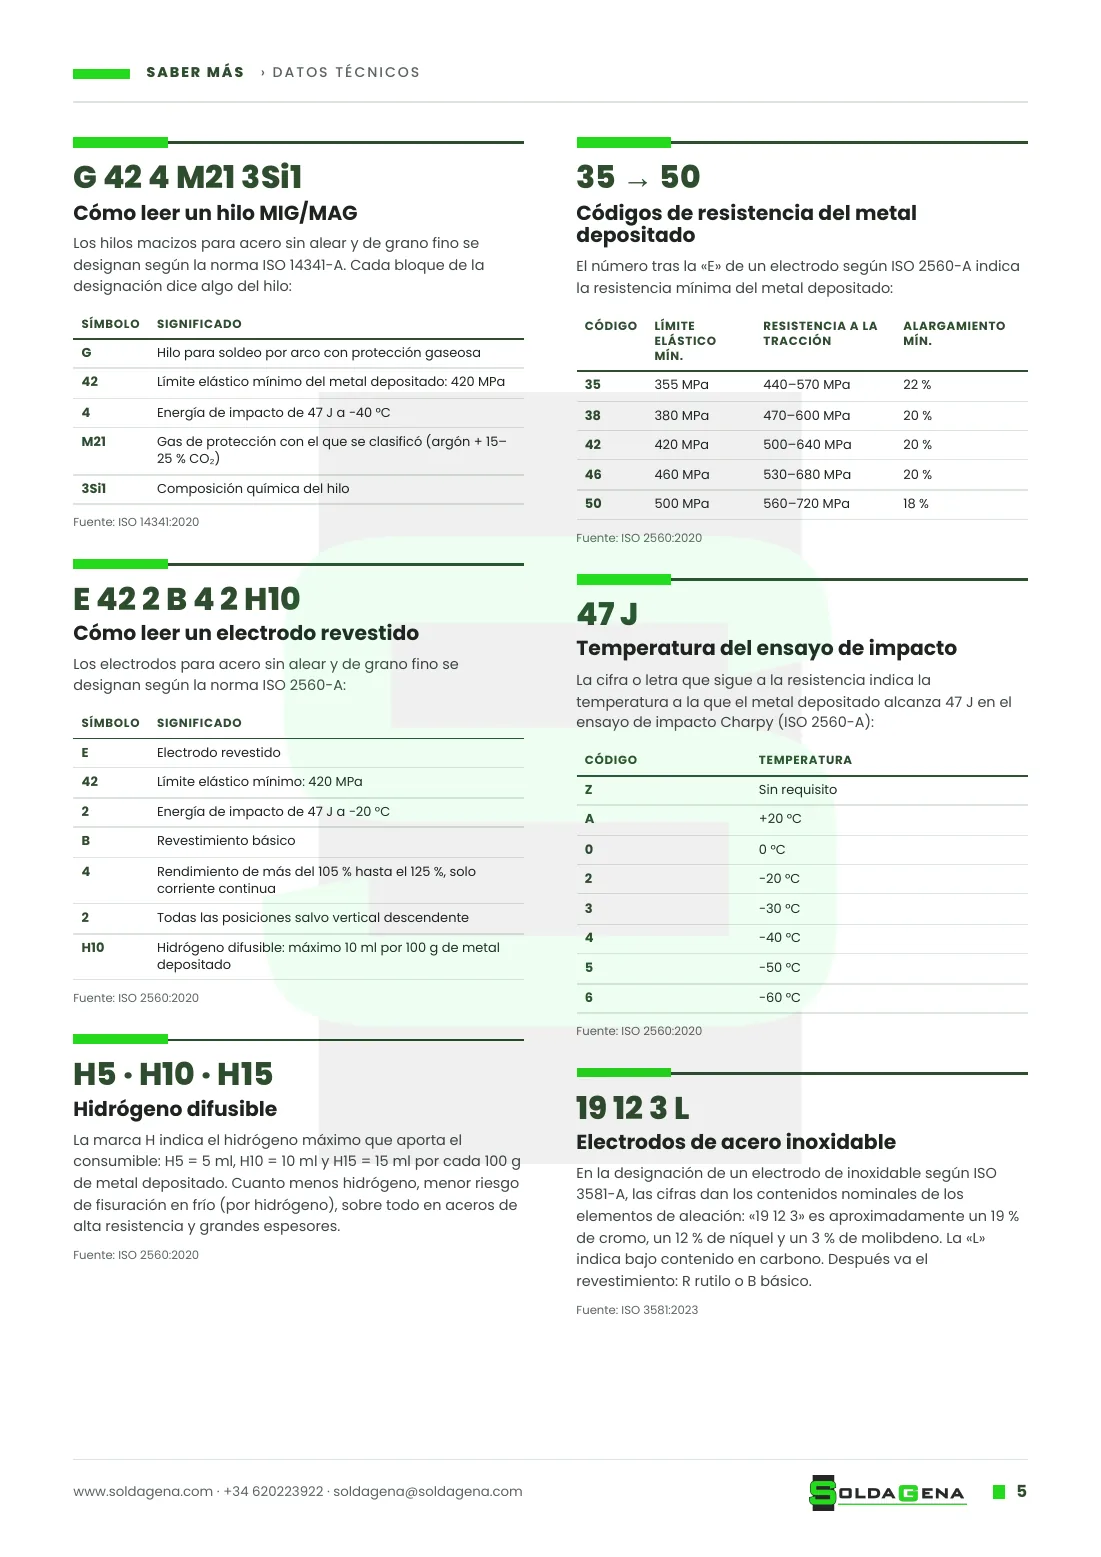
G 42 4 M21 3Si1
Los hilos macizos para acero sin alear y de grano fino se designan según la norma ISO 14341-A. Cada bloque de la designación dice algo del hilo:
| Símbolo | Significado |
|---|---|
| G | Hilo para soldeo por arco con protección gaseosa |
| 42 | Límite elástico mínimo del metal depositado: 420 MPa |
| 4 | Energía de impacto de 47 J a −40 °C |
| M21 | Gas de protección con el que se clasificó (argón + 15–25 % CO₂) |
| 3Si1 | Composición química del hilo |
Fuente: ISO 14341:2020
E 42 2 B 4 2 H10
Los electrodos para acero sin alear y de grano fino se designan según la norma ISO 2560-A:
| Símbolo | Significado |
|---|---|
| E | Electrodo revestido |
| 42 | Límite elástico mínimo: 420 MPa |
| 2 | Energía de impacto de 47 J a −20 °C |
| B | Revestimiento básico |
| 4 | Rendimiento de más del 105 % hasta el 125 %, solo corriente continua |
| 2 | Todas las posiciones salvo vertical descendente |
| H10 | Hidrógeno difusible: máximo 10 ml por 100 g de metal depositado |
Fuente: ISO 2560:2020
35 → 50
El número tras la «E» de un electrodo según ISO 2560-A indica la resistencia mínima del metal depositado:
| Código | Límite elástico mín. | Resistencia a la tracción | Alargamiento mín. |
|---|---|---|---|
| 35 | 355 MPa | 440–570 MPa | 22 % |
| 38 | 380 MPa | 470–600 MPa | 20 % |
| 42 | 420 MPa | 500–640 MPa | 20 % |
| 46 | 460 MPa | 530–680 MPa | 20 % |
| 50 | 500 MPa | 560–720 MPa | 18 % |
Fuente: ISO 2560:2020
47 J
La cifra o letra que sigue a la resistencia indica la temperatura a la que el metal depositado alcanza 47 J en el ensayo de impacto Charpy (ISO 2560-A):
| Código | Temperatura |
|---|---|
| Z | Sin requisito |
| A | +20 °C |
| 0 | 0 °C |
| 2 | −20 °C |
| 3 | −30 °C |
| 4 | −40 °C |
| 5 | −50 °C |
| 6 | −60 °C |
Fuente: ISO 2560:2020
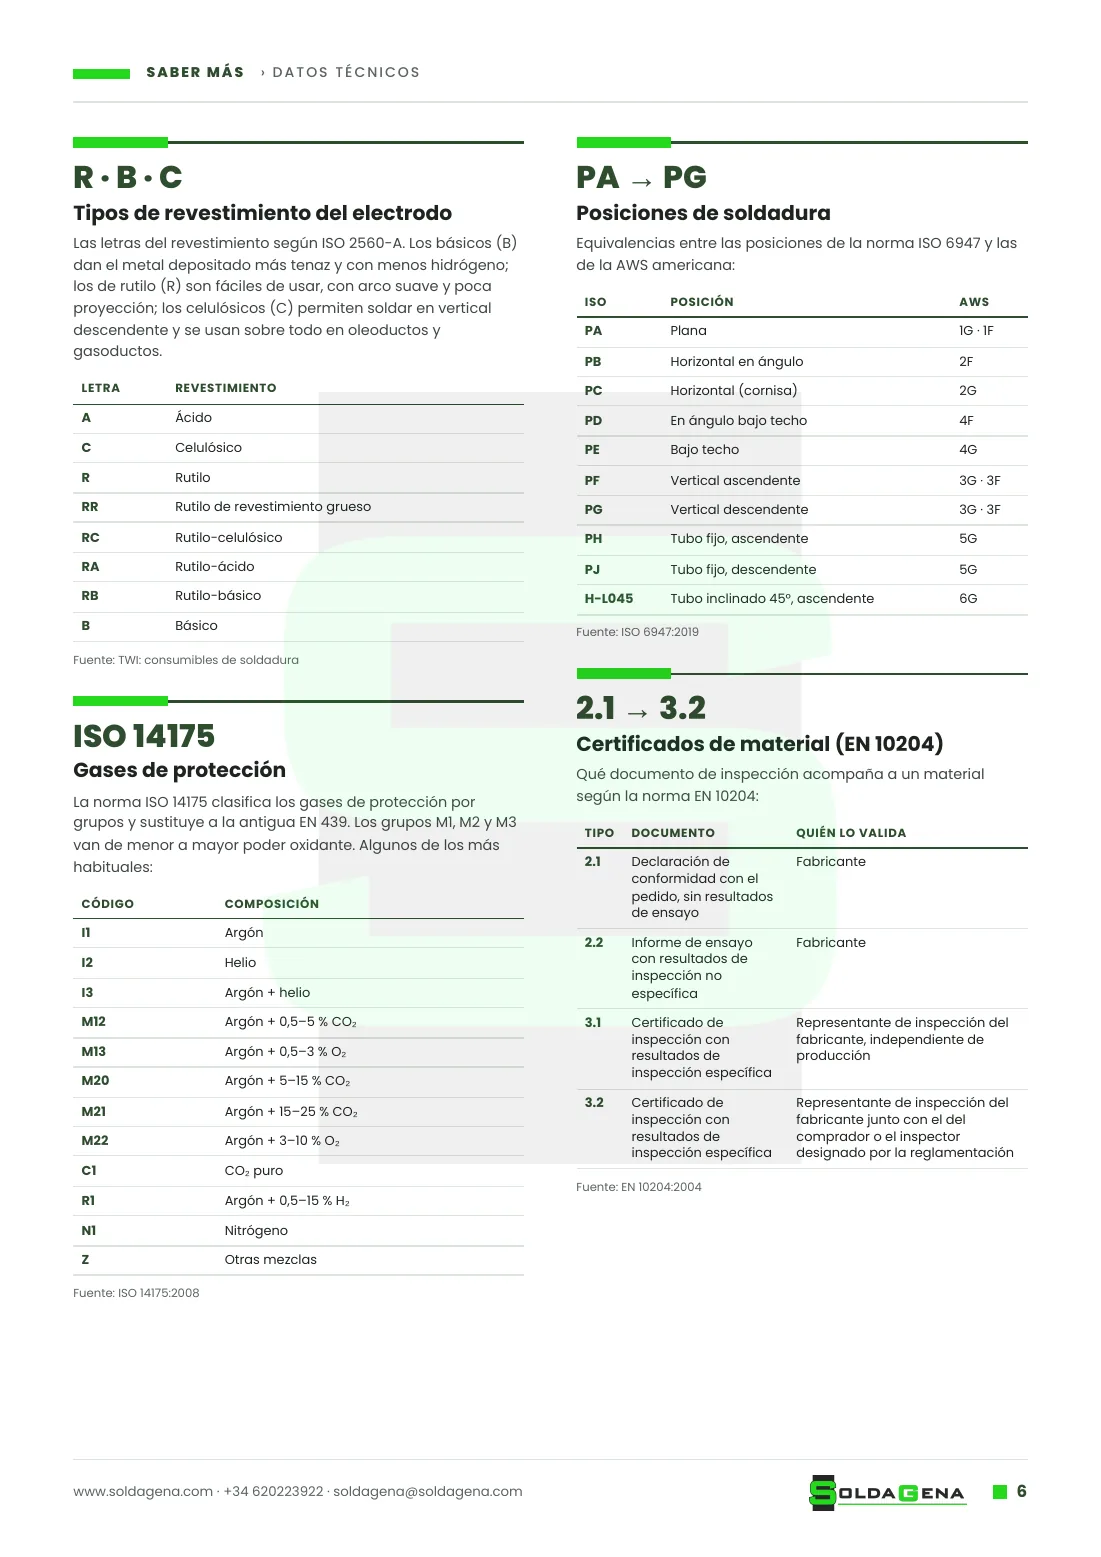
R · B · C
Las letras del revestimiento según ISO 2560-A. Los básicos (B) dan el metal depositado más tenaz y con menos hidrógeno; los de rutilo (R) son fáciles de usar, con arco suave y poca proyección; los celulósicos (C) permiten soldar en vertical descendente y se usan sobre todo en oleoductos y gasoductos.
| Letra | Revestimiento |
|---|---|
| A | Ácido |
| C | Celulósico |
| R | Rutilo |
| RR | Rutilo de revestimiento grueso |
| RC | Rutilo-celulósico |
| RA | Rutilo-ácido |
| RB | Rutilo-básico |
| B | Básico |
Fuente: TWI: consumibles de soldadura
ISO 14175
La norma ISO 14175 clasifica los gases de protección por grupos y sustituye a la antigua EN 439. Los grupos M1, M2 y M3 van de menor a mayor poder oxidante. Algunos de los más habituales:
| Código | Composición |
|---|---|
| I1 | Argón |
| I2 | Helio |
| I3 | Argón + helio |
| M12 | Argón + 0,5–5 % CO₂ |
| M13 | Argón + 0,5–3 % O₂ |
| M20 | Argón + 5–15 % CO₂ |
| M21 | Argón + 15–25 % CO₂ |
| M22 | Argón + 3–10 % O₂ |
| C1 | CO₂ puro |
| R1 | Argón + 0,5–15 % H₂ |
| N1 | Nitrógeno |
| Z | Otras mezclas |
Fuente: ISO 14175:2008
H5 · H10 · H15
La marca H indica el hidrógeno máximo que aporta el consumible: H5 = 5 ml, H10 = 10 ml y H15 = 15 ml por cada 100 g de metal depositado. Cuanto menos hidrógeno, menor riesgo de fisuración en frío (por hidrógeno), sobre todo en aceros de alta resistencia y grandes espesores.
Fuente: ISO 2560:2020
19 12 3 L
En la designación de un electrodo de inoxidable según ISO 3581-A, las cifras dan los contenidos nominales de los elementos de aleación: «19 12 3» es aproximadamente un 19 % de cromo, un 12 % de níquel y un 3 % de molibdeno. La «L» indica bajo contenido en carbono. Después va el revestimiento: R rutilo o B básico.
Fuente: ISO 3581:2023
PA → PG
Equivalencias entre las posiciones de la norma ISO 6947 y las de la AWS americana:
| ISO | Posición | AWS |
|---|---|---|
| PA | Plana | 1G · 1F |
| PB | Horizontal en ángulo | 2F |
| PC | Horizontal (cornisa) | 2G |
| PD | En ángulo bajo techo | 4F |
| PE | Bajo techo | 4G |
| PF | Vertical ascendente | 3G · 3F |
| PG | Vertical descendente | 3G · 3F |
| PH | Tubo fijo, ascendente | 5G |
| PJ | Tubo fijo, descendente | 5G |
| H-L045 | Tubo inclinado 45°, ascendente | 6G |
Fuente: ISO 6947:2019
2.1 → 3.2
Qué documento de inspección acompaña a un material según la norma EN 10204:
| Tipo | Documento | Quién lo valida |
|---|---|---|
| 2.1 | Declaración de conformidad con el pedido, sin resultados de ensayo | Fabricante |
| 2.2 | Informe de ensayo con resultados de inspección no específica | Fabricante |
| 3.1 | Certificado de inspección con resultados de inspección específica | Representante de inspección del fabricante, independiente de producción |
| 3.2 | Certificado de inspección con resultados de inspección específica | Representante de inspección del fabricante junto con el del comprador o el inspector designado por la reglamentación |
Fuente: EN 10204:2004
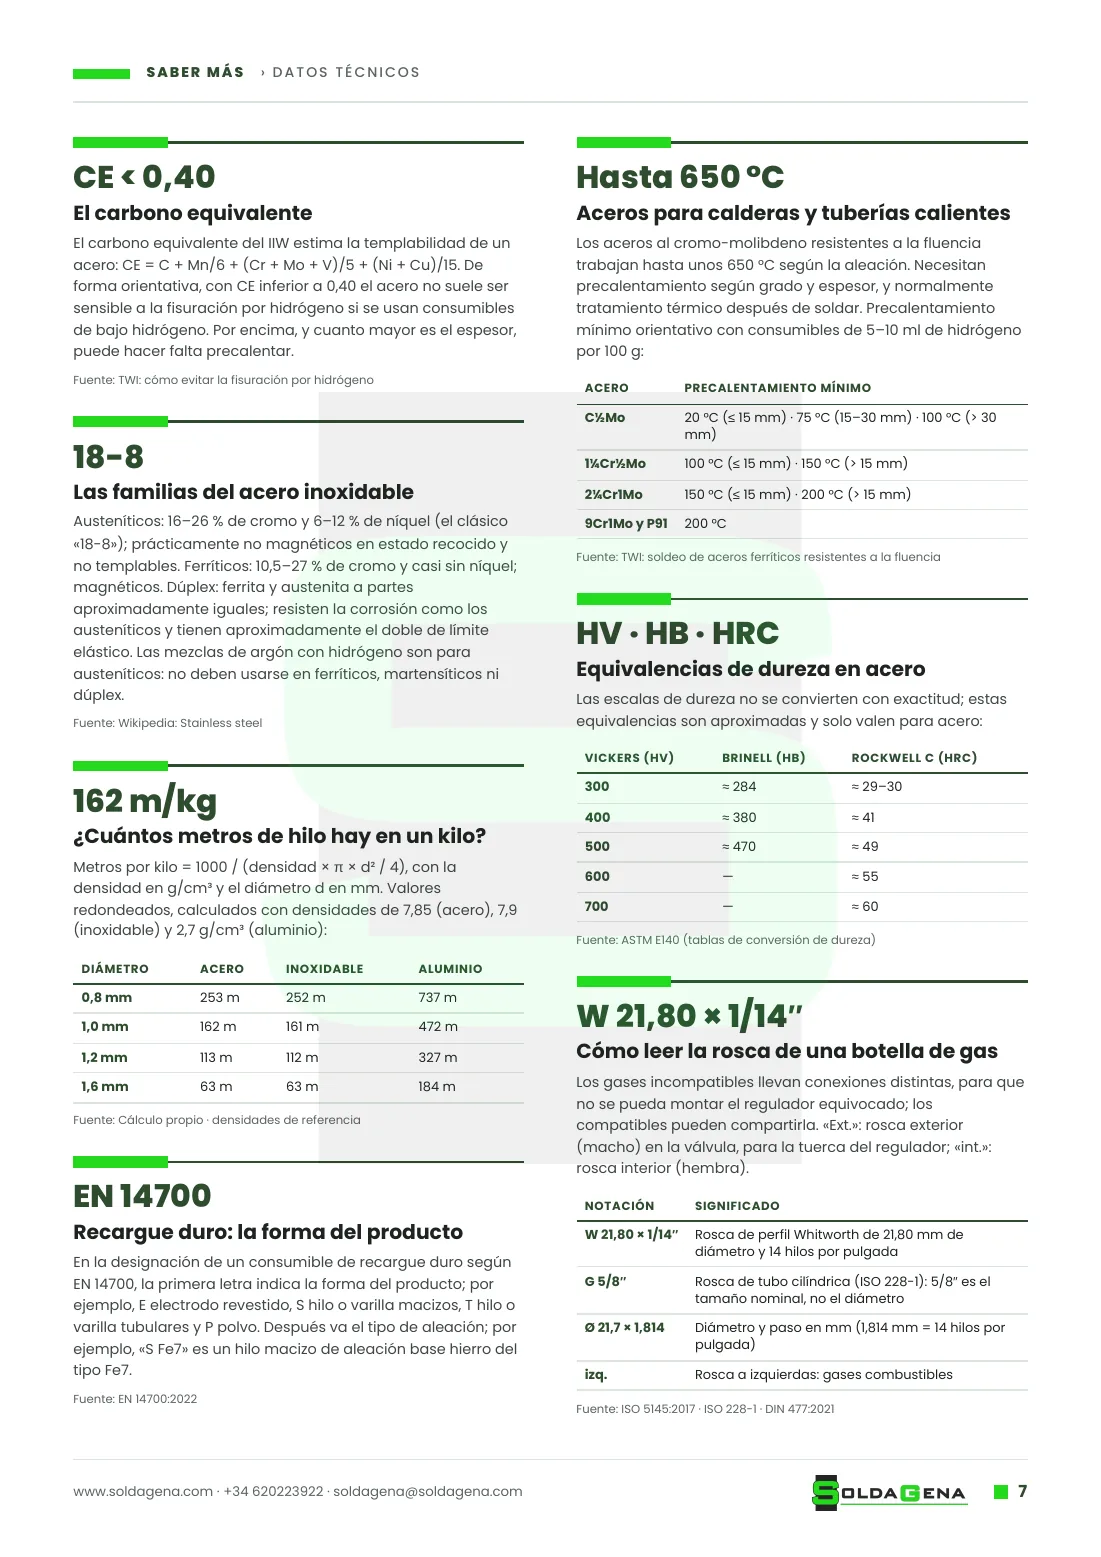
CE < 0,40
El carbono equivalente del IIW estima la templabilidad de un acero: CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15. De forma orientativa, con CE inferior a 0,40 el acero no suele ser sensible a la fisuración por hidrógeno si se usan consumibles de bajo hidrógeno. Por encima, y cuanto mayor es el espesor, puede hacer falta precalentar.
18-8
Austeníticos: 16–26 % de cromo y 6–12 % de níquel (el clásico «18-8»); prácticamente no magnéticos en estado recocido y no templables. Ferríticos: 10,5–27 % de cromo y casi sin níquel; magnéticos. Dúplex: ferrita y austenita a partes aproximadamente iguales; resisten la corrosión como los austeníticos y tienen aproximadamente el doble de límite elástico. Las mezclas de argón con hidrógeno son para austeníticos: no deben usarse en ferríticos, martensíticos ni dúplex.
Fuente: Wikipedia: Stainless steel
162 m/kg
Metros por kilo = 1000 / (densidad × π × d² / 4), con la densidad en g/cm³ y el diámetro d en mm. Valores redondeados, calculados con densidades de 7,85 (acero), 7,9 (inoxidable) y 2,7 g/cm³ (aluminio):
| Diámetro | Acero | Inoxidable | Aluminio |
|---|---|---|---|
| 0,8 mm | 253 m | 252 m | 737 m |
| 1,0 mm | 162 m | 161 m | 472 m |
| 1,2 mm | 113 m | 112 m | 327 m |
| 1,6 mm | 63 m | 63 m | 184 m |
Fuente: Cálculo propio · densidades de referencia
Hasta 650 °C
Los aceros al cromo-molibdeno resistentes a la fluencia trabajan hasta unos 650 °C según la aleación. Necesitan precalentamiento según grado y espesor, y normalmente tratamiento térmico después de soldar. Precalentamiento mínimo orientativo con consumibles de 5–10 ml de hidrógeno por 100 g:
| Acero | Precalentamiento mínimo |
|---|---|
| C½Mo | 20 °C (≤ 15 mm) · 75 °C (15–30 mm) · 100 °C (> 30 mm) |
| 1¼Cr½Mo | 100 °C (≤ 15 mm) · 150 °C (> 15 mm) |
| 2¼Cr1Mo | 150 °C (≤ 15 mm) · 200 °C (> 15 mm) |
| 9Cr1Mo y P91 | 200 °C |
Fuente: TWI: soldeo de aceros ferríticos resistentes a la fluencia
HV · HB · HRC
Las escalas de dureza no se convierten con exactitud; estas equivalencias son aproximadas y solo valen para acero:
| Vickers (HV) | Brinell (HB) | Rockwell C (HRC) |
|---|---|---|
| 300 | ≈ 284 | ≈ 29–30 |
| 400 | ≈ 380 | ≈ 41 |
| 500 | ≈ 470 | ≈ 49 |
| 600 | — | ≈ 55 |
| 700 | — | ≈ 60 |
EN 14700
En la designación de un consumible de recargue duro según EN 14700, la primera letra indica la forma del producto; por ejemplo, E electrodo revestido, S hilo o varilla macizos, T hilo o varilla tubulares y P polvo. Después va el tipo de aleación; por ejemplo, «S Fe7» es un hilo macizo de aleación base hierro del tipo Fe7.
Fuente: EN 14700:2022
W 21,80 × 1/14″
Los gases incompatibles llevan conexiones distintas, para que no se pueda montar el regulador equivocado; los compatibles pueden compartirla. «Ext.»: rosca exterior (macho) en la válvula, para la tuerca del regulador; «int.»: rosca interior (hembra).
| Notación | Significado |
|---|---|
| W 21,80 × 1/14″ | Rosca de perfil Whitworth de 21,80 mm de diámetro y 14 hilos por pulgada |
| G 5/8″ | Rosca de tubo cilíndrica (ISO 228-1): 5/8″ es el tamaño nominal, no el diámetro |
| Ø 21,7 × 1,814 | Diámetro y paso en mm (1,814 mm = 14 hilos por pulgada) |
| izq. | Rosca a izquierdas: gases combustibles |
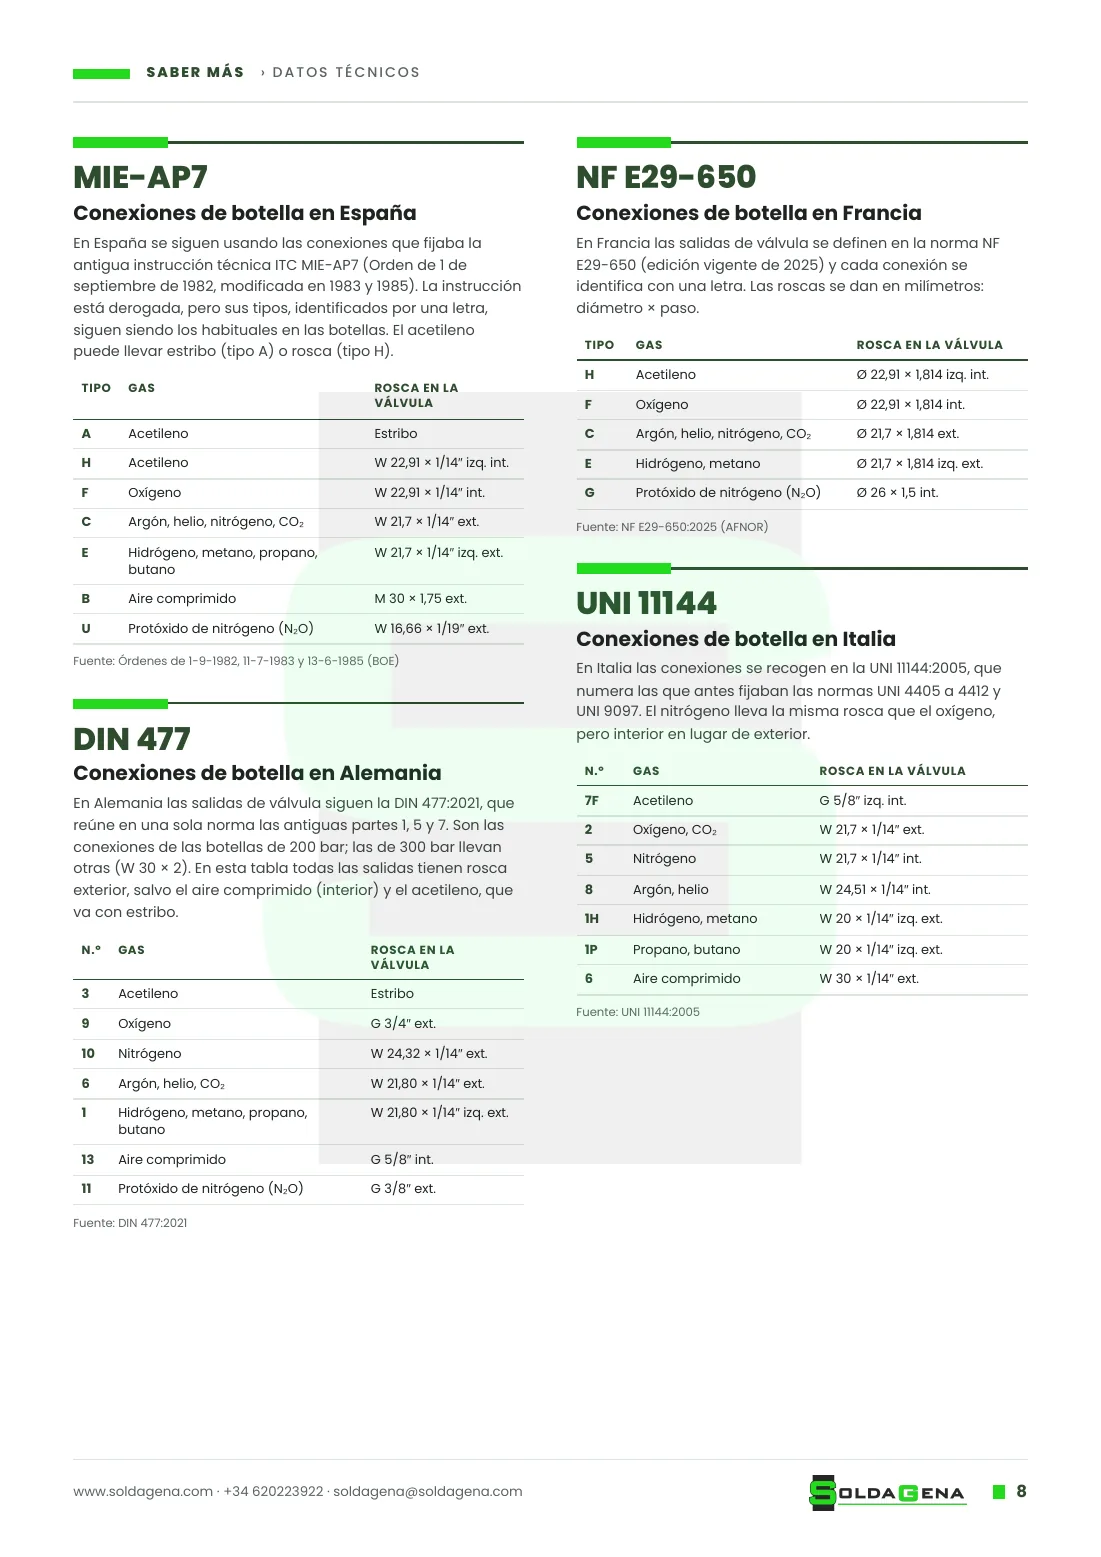
MIE-AP7
En España se siguen usando las conexiones que fijaba la antigua instrucción técnica ITC MIE-AP7 (Orden de 1 de septiembre de 1982, modificada en 1983 y 1985). La instrucción está derogada, pero sus tipos, identificados por una letra, siguen siendo los habituales en las botellas. El acetileno puede llevar estribo (tipo A) o rosca (tipo H).
| Tipo | Gas | Rosca en la válvula |
|---|---|---|
| A | Acetileno | Estribo |
| H | Acetileno | W 22,91 × 1/14″ izq. int. |
| F | Oxígeno | W 22,91 × 1/14″ int. |
| C | Argón, helio, nitrógeno, CO₂ | W 21,7 × 1/14″ ext. |
| E | Hidrógeno, metano, propano, butano | W 21,7 × 1/14″ izq. ext. |
| B | Aire comprimido | M 30 × 1,75 ext. |
| U | Protóxido de nitrógeno (N₂O) | W 16,66 × 1/19″ ext. |
DIN 477
En Alemania las salidas de válvula siguen la DIN 477:2021, que reúne en una sola norma las antiguas partes 1, 5 y 7. Son las conexiones de las botellas de 200 bar; las de 300 bar llevan otras (W 30 × 2). En esta tabla todas las salidas tienen rosca exterior, salvo el aire comprimido (interior) y el acetileno, que va con estribo.
| N.º | Gas | Rosca en la válvula |
|---|---|---|
| 3 | Acetileno | Estribo |
| 9 | Oxígeno | G 3/4″ ext. |
| 10 | Nitrógeno | W 24,32 × 1/14″ ext. |
| 6 | Argón, helio, CO₂ | W 21,80 × 1/14″ ext. |
| 1 | Hidrógeno, metano, propano, butano | W 21,80 × 1/14″ izq. ext. |
| 13 | Aire comprimido | G 5/8″ int. |
| 11 | Protóxido de nitrógeno (N₂O) | G 3/8″ ext. |
Fuente: DIN 477:2021
NF E29-650
En Francia las salidas de válvula se definen en la norma NF E29-650 (edición vigente de 2025) y cada conexión se identifica con una letra. Las roscas se dan en milímetros: diámetro × paso.
| Tipo | Gas | Rosca en la válvula |
|---|---|---|
| H | Acetileno | Ø 22,91 × 1,814 izq. int. |
| F | Oxígeno | Ø 22,91 × 1,814 int. |
| C | Argón, helio, nitrógeno, CO₂ | Ø 21,7 × 1,814 ext. |
| E | Hidrógeno, metano | Ø 21,7 × 1,814 izq. ext. |
| G | Protóxido de nitrógeno (N₂O) | Ø 26 × 1,5 int. |
Fuente: NF E29-650:2025 (AFNOR)
UNI 11144
En Italia las conexiones se recogen en la UNI 11144:2005, que numera las que antes fijaban las normas UNI 4405 a 4412 y UNI 9097. El nitrógeno lleva la misma rosca que el oxígeno, pero interior en lugar de exterior.
| N.º | Gas | Rosca en la válvula |
|---|---|---|
| 7F | Acetileno | G 5/8″ izq. int. |
| 2 | Oxígeno, CO₂ | W 21,7 × 1/14″ ext. |
| 5 | Nitrógeno | W 21,7 × 1/14″ int. |
| 8 | Argón, helio | W 24,51 × 1/14″ int. |
| 1H | Hidrógeno, metano | W 20 × 1/14″ izq. ext. |
| 1P | Propano, butano | W 20 × 1/14″ izq. ext. |
| 6 | Aire comprimido | W 30 × 1/14″ ext. |
Fuente: UNI 11144:2005
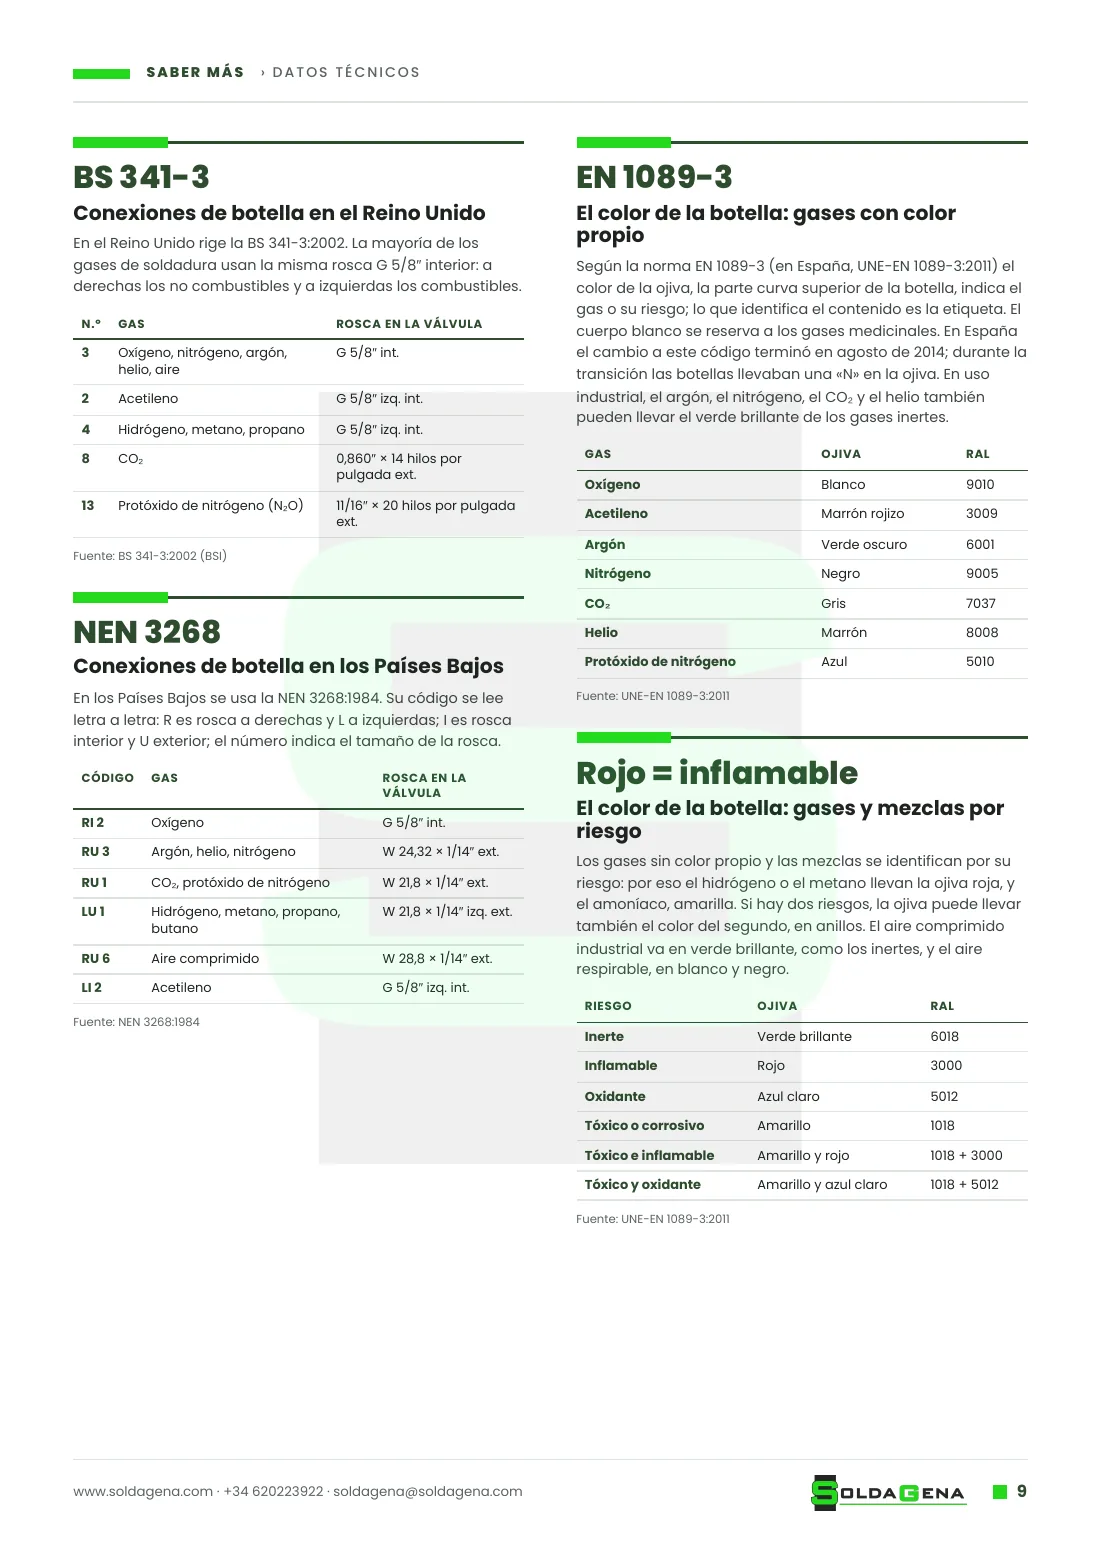
BS 341-3
En el Reino Unido rige la BS 341-3:2002. La mayoría de los gases de soldadura usan la misma rosca G 5/8″ interior: a derechas los no combustibles y a izquierdas los combustibles.
| N.º | Gas | Rosca en la válvula |
|---|---|---|
| 3 | Oxígeno, nitrógeno, argón, helio, aire | G 5/8″ int. |
| 2 | Acetileno | G 5/8″ izq. int. |
| 4 | Hidrógeno, metano, propano | G 5/8″ izq. int. |
| 8 | CO₂ | 0,860″ × 14 hilos por pulgada ext. |
| 13 | Protóxido de nitrógeno (N₂O) | 11/16″ × 20 hilos por pulgada ext. |
Fuente: BS 341-3:2002 (BSI)
NEN 3268
En los Países Bajos se usa la NEN 3268:1984. Su código se lee letra a letra: R es rosca a derechas y L a izquierdas; I es rosca interior y U exterior; el número indica el tamaño de la rosca.
| Código | Gas | Rosca en la válvula |
|---|---|---|
| RI 2 | Oxígeno | G 5/8″ int. |
| RU 3 | Argón, helio, nitrógeno | W 24,32 × 1/14″ ext. |
| RU 1 | CO₂, protóxido de nitrógeno | W 21,8 × 1/14″ ext. |
| LU 1 | Hidrógeno, metano, propano, butano | W 21,8 × 1/14″ izq. ext. |
| RU 6 | Aire comprimido | W 28,8 × 1/14″ ext. |
| LI 2 | Acetileno | G 5/8″ izq. int. |
Fuente: NEN 3268:1984
EN 1089-3
Según la norma EN 1089-3 (en España, UNE-EN 1089-3:2011) el color de la ojiva, la parte curva superior de la botella, indica el gas o su riesgo; lo que identifica el contenido es la etiqueta. El cuerpo blanco se reserva a los gases medicinales. En España el cambio a este código terminó en agosto de 2014; durante la transición las botellas llevaban una «N» en la ojiva. En uso industrial, el argón, el nitrógeno, el CO₂ y el helio también pueden llevar el verde brillante de los gases inertes.
| Gas | Ojiva | RAL |
|---|---|---|
| Oxígeno | Blanco | 9010 |
| Acetileno | Marrón rojizo | 3009 |
| Argón | Verde oscuro | 6001 |
| Nitrógeno | Negro | 9005 |
| CO₂ | Gris | 7037 |
| Helio | Marrón | 8008 |
| Protóxido de nitrógeno | Azul | 5010 |
Fuente: UNE-EN 1089-3:2011
Rojo = inflamable
Los gases sin color propio y las mezclas se identifican por su riesgo: por eso el hidrógeno o el metano llevan la ojiva roja, y el amoníaco, amarilla. Si hay dos riesgos, la ojiva puede llevar también el color del segundo, en anillos. El aire comprimido industrial va en verde brillante, como los inertes, y el aire respirable, en blanco y negro.
| Riesgo | Ojiva | RAL |
|---|---|---|
| Inerte | Verde brillante | 6018 |
| Inflamable | Rojo | 3000 |
| Oxidante | Azul claro | 5012 |
| Tóxico o corrosivo | Amarillo | 1018 |
| Tóxico e inflamable | Amarillo y rojo | 1018 + 3000 |
| Tóxico y oxidante | Amarillo y azul claro | 1018 + 5012 |
Fuente: UNE-EN 1089-3:2011
Información divulgativa y orientativa. Para especificar o certificar un material o un procedimiento, consulte siempre la edición vigente de la norma y la ficha técnica del fabricante.
Le asesoramos en la elección del proceso, el material de aportación y el gas.